Vibrationsförderer - digital konstruiert, in Wochen geliefert
Wendel-, Linear-, Stufen- und Trommelförderer für Montagelinien - von der 3D-Analyse des Teils bis zur Inbetriebnahme, ohne manuelles Schweißen und mit reproduzierbarer Geometrie.

Digital-Bowl-Ansatz
Warum ein digital konstruierter Topf
Schnelle Lieferung und Reproduzierbarkeit
Der Standard-Fertigungszyklus beträgt 4 bis 8 Wochen statt der monatelangen klassischen Schweißfertigung. Das digitale Modell ermöglicht jederzeit die identische Fertigung eines Ersatztopfs.
Minimale Stillstandszeiten im Service
Die digitale 3D-Konstruktion ermöglicht die schnelle Fertigung eines neuen, identischen Ersatztopfs, ohne auf eine neue, von Hand gefertigte Form zu warten.
Hohe Verschleißfestigkeit und Beschichtungen
Auf abrasive und geölte Teile abgestimmte Beschichtungen verlängern die Lebensdauer des Topfs und senken die Wartungskosten.
Leiserer Betrieb
Töpfe aus Polymer und beschichtete Töpfe arbeiten leiser als klassische Edelstahlausführungen - wichtig für Arbeitsplätze an der Linie.
Präzise, reproduzierbare Geometrie
Ohne Fehler durch manuelles Schweißen erhält jeder Topf dieselbe Bewegungsbahn und dieselbe Teileorientierung.
Technischer Support und Ersatzteile
Das digitale Modell des Topfs bleibt bei uns gespeichert - Ersatzteile und technischer Support sind auch nach Jahren verfügbar.
So arbeiten wir
Fertigungsprozess
 01
Teileanalyse und Labortests
Analyse von Geometrie, Gewicht und Verhalten des Teils sowie Test der Bewegungsbahn vor der Fertigung des Topfs.
 02
3D-Konstruktion in SolidWorks
Digitales Modell von Topf und Förderbahn, abgestimmt auf die spezifische Teilegeometrie.
 03
3D-gedruckter Topf-Prototyp
Prototyp aus Polymer zur Prüfung von Geometrie und Bewegungsbahn vor der Fertigung des endgültigen Topfs.
 04
Spezialbeschichtung
Beschichtung passend zum Teiletyp - abrasive, geölte oder empfindliche Materialien.
Peripherie
Zusatzausrüstung
 01
Bunker
Bunker für mehr Autonomie und weniger Stillstand in der Fertigung.
 02
Einhausungen und Gestelle
Grundplatten aus Aluminium oder freistehende Gestelle. Schallschutzhauben zur Lärmreduzierung.
 03
Vereinzeler und Pneumatik
Teilevereinzeler mit SMC/FESTO-Pneumatik für eine zuverlässige Vereinzelung.
 04
SPS-Steuerung
Steuerung über Siemens-SPS mit Harting-Steckverbindern für schnellen Service.
Systeme
Arten von Vibrationsförderern

Wendelförderer
Orientierung und Zuführung kleiner Teile mit hoher Geschwindigkeit - Schrauben, Verbindungselemente.

Linearförderer
Führung und Synchronisation der Teile vom Wendelförderer bis zur Entnahme in der Linie.

Stufenförderer
Steigendes System für Kunststoff- und Leichtteile, die schonend behandelt werden müssen.

Trommelförderer
Rotierendes System für die Zuführung von Federn und gewickelten Teilen.

Förderbänder
Förderbänder zur Verkettung von Stationen und zur Synchronisation des Materialflusses.
Realisierte Projekte
Referenzen

Förderer für Blisterverpackungen

Zuführsystem für GFP-Elemente

Zuführsystem für Kunststoffstäbchen
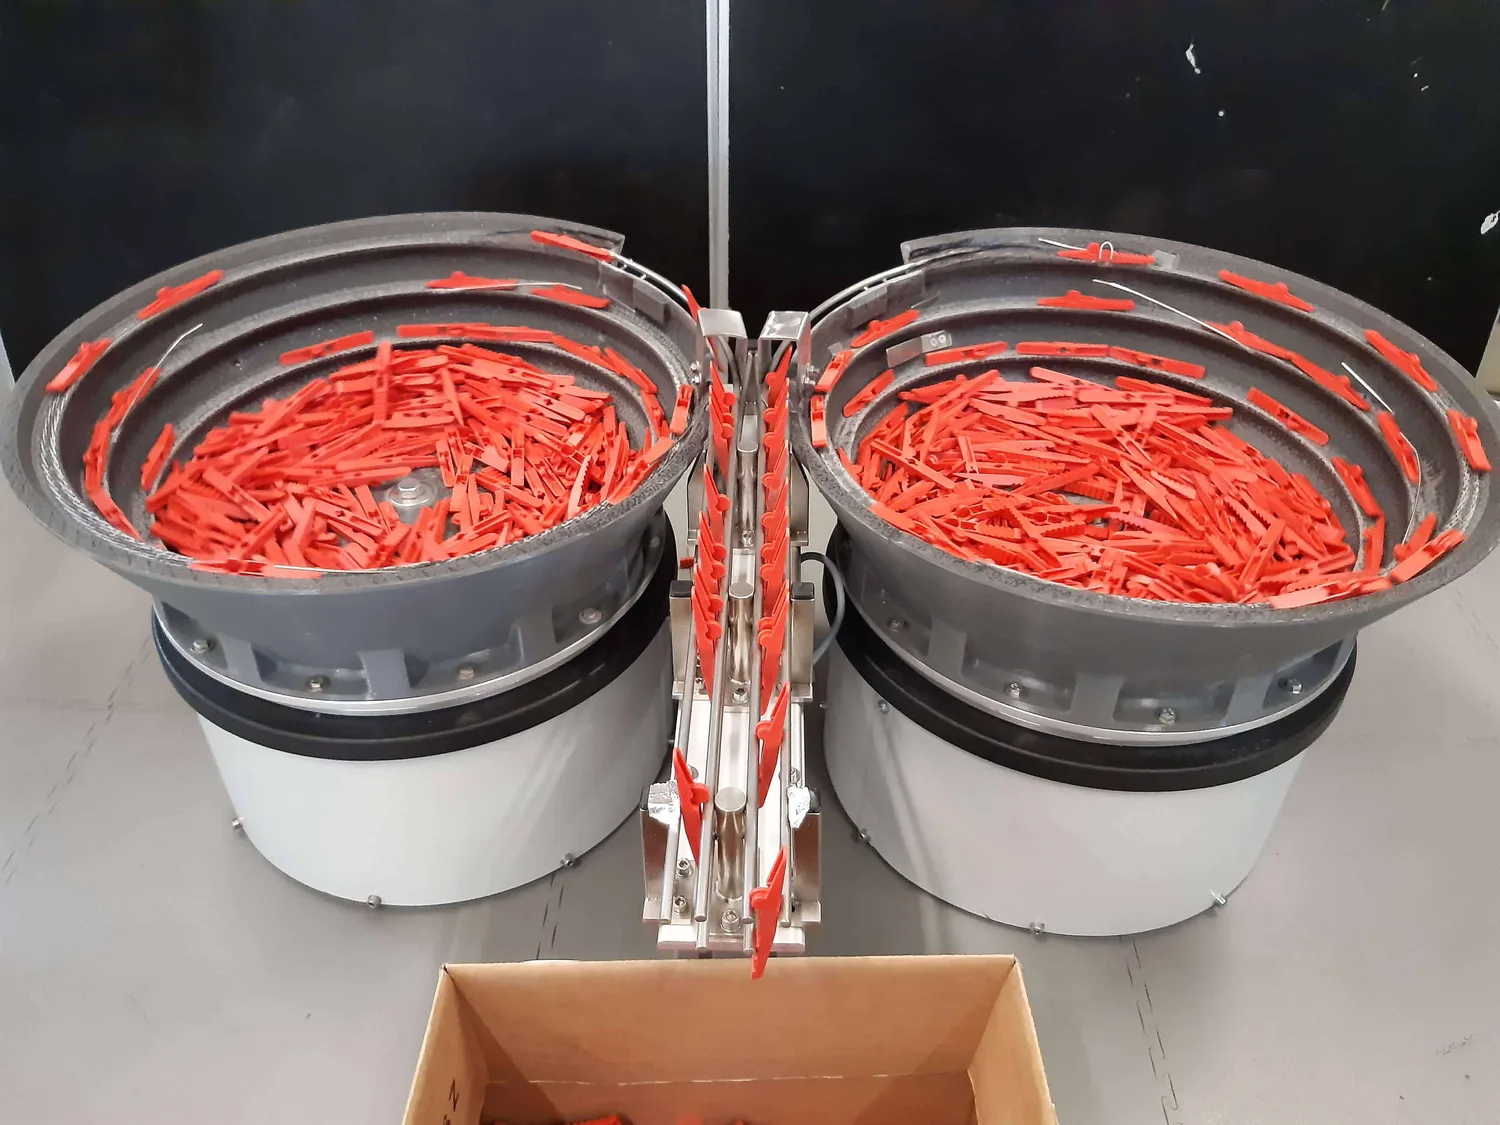
Vibrationsfördersystem für die Montage von Wäscheklammern

Vibrationsfördersystem für Metallteile

Zuführsystem für Metallringe
Ökosystem
Antriebe für Förderer
Die Zusammenarbeit mit weltweit führenden Herstellern wie Afag, RNA und Kendrion ermöglicht uns den Einbau der zuverlässigsten Komponenten am Markt - für lange Lebensdauer und weltweite Ersatzteilverfügbarkeit.



Antriebe für Wendel- und Linearförderer
Für Antrieb und Steuerung von Sortiertöpfen und Linearschienen setzen wir Systeme unserer langjährigen Partner Afag (Emerson) und RNA Automation ein.
Weitere Antriebe und Magnete
Für den Antrieb der Bunker verwenden wir zuverlässige Magnete von Magnet-Schultz, IMA Magnets oder Kendrion, gesteuert über Audimat TUXEL oder TUMAC.
Für besondere Anforderungen bieten wir auch pneumatisch angetriebene ATEX-(EX-)Ausführungen an.
Fragen und Antworten
Häufig gestellte Fragen
Wie lange dauert der Bau eines Vibrationsfördersystems?
Der Bau eines durchschnittlichen Standardsystems aus Wendel- und Linearförderer dauert 4 bis 8 Wochen, abhängig von Teilegeometrie, gewünschter Taktzeit und Einsatzbedingungen.
Welche Faktoren beeinflussen die Fertigungszeit eines Vibrationsförderers?
Am stärksten wirken sich die Teilegeometrie und die Umgebungsbedingungen aus. Einfache Geometrien wie Zylinder und Ringe, die trocken und sauber sind, erfordern keine komplizierten Förderbahnen im Förderer. Komplexe Geometrien mit genau definierter Orientierung und schwierige Bedingungen wie geölte Teile verlängern die Fertigung, weil die Versuche länger dauern und Spezialbeschichtungen aufgetragen werden, die aushärten müssen.
Wie wird die Kapazität eines Förderers festgelegt?
Die Kapazität richtet sich danach, wie viel Zeit der Bediener an der Maschine verbringt. Fördertöpfe haben ein Volumen, das eine gewisse Autonomie ergibt; für einen optimalen Betrieb und mehr Autonomie wird jedoch immer ein zusätzlicher Bunker eingebaut. Je nach Auslastung des Bedieners wird der Förderer alle 15 Minuten oder 2 bis 4 Mal pro Schicht befüllt.
Sie brauchen einen Förderer für ein bestimmtes Teil?
Senden Sie uns die Teilegeometrie - unser Ingenieurteam gibt Ihnen ein unverbindliches technisches Feedback.