SPS-Programmierung einer Schweißstation für BMW Dingolfing
Für das BMW-Werk in Dingolfing haben wir das Steuerungsprogramm einer Laserschweißstation für Batteriemodule erstellt - als Auftragnehmer für einen definierten Automatisierungsumfang innerhalb eines größeren Linienprojekts.

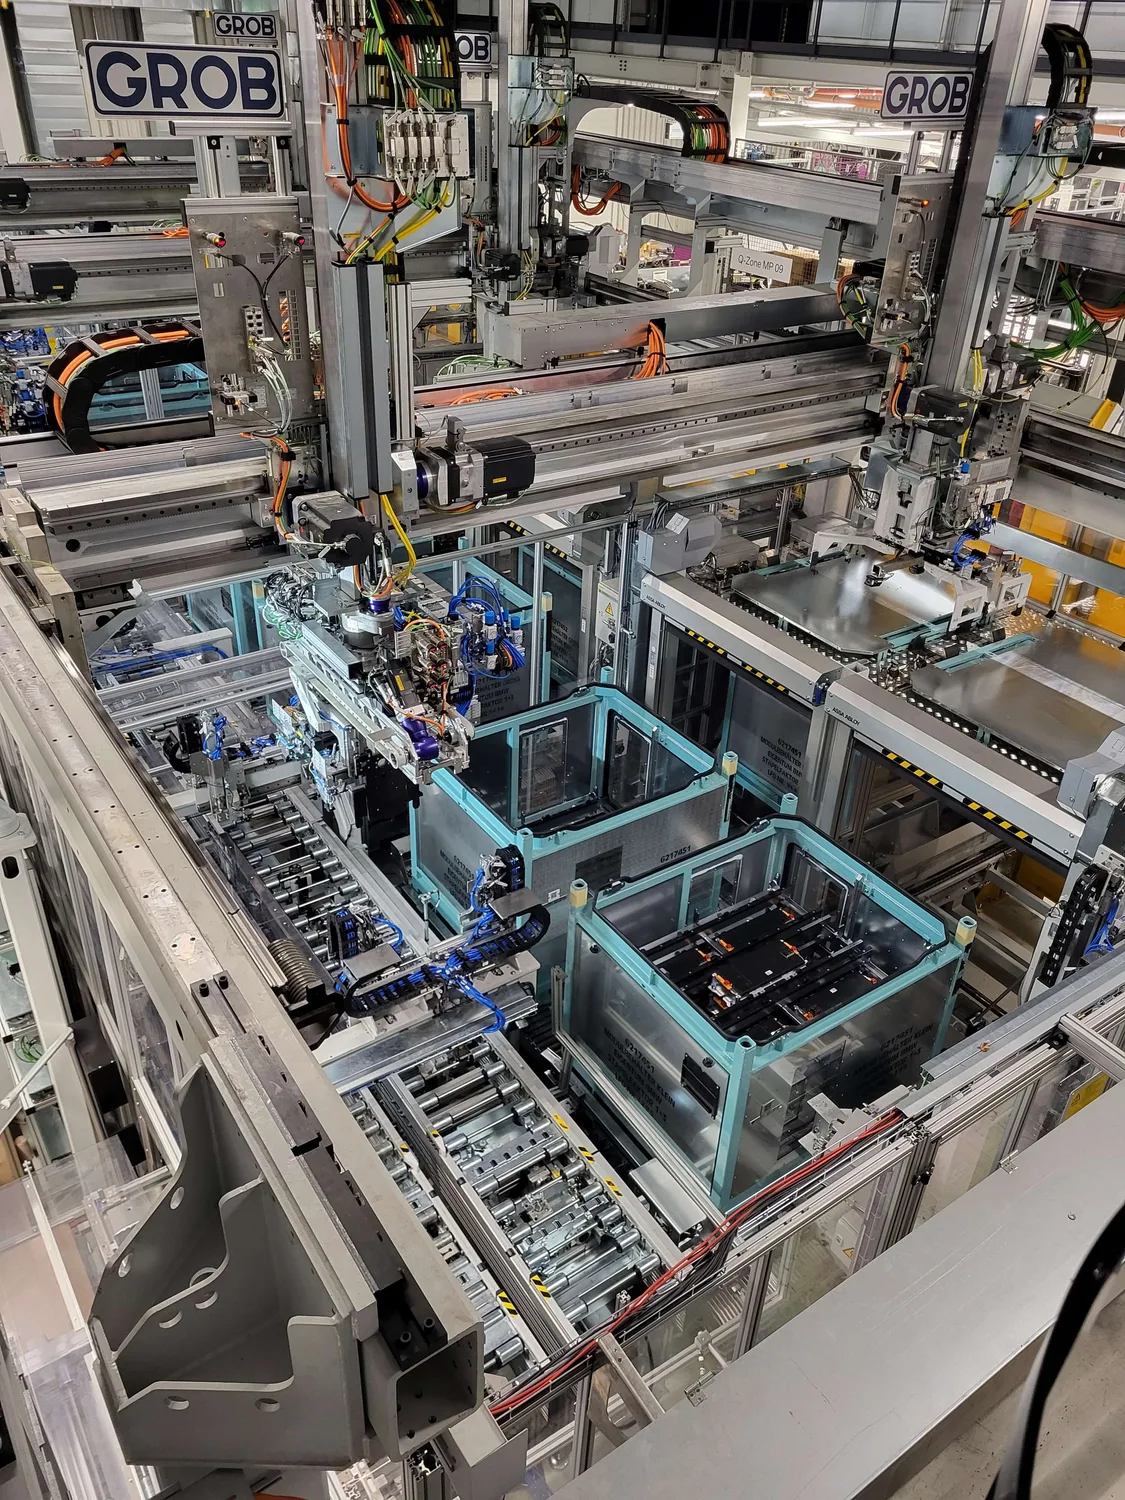
SPS-Programmierung im BMW-Werk für die Batteriemodulfertigung
BMW hat im Werk Dingolfing die Fertigung von Batteriemodulen für Elektrofahrzeuge ausgebaut. ENSO war in diesem Projekt für die SPS-Programmierung der Laserschweißstation für Batteriemodule verantwortlich.
Die Aufgabe umfasste das Steuerungsprogramm für eine Station, die die strengen Sicherheits- und Qualitätsanforderungen der Automobilindustrie erfüllen muss, bei vollständiger Konformität mit dem internen BMW-Fertigungsstandard TMO3.
Siemens S7-1500, HMI-Generierung mit SiVArc
Die Station wird von einer Siemens S7-1500 mit dezentraler ET200pro-Peripherie und FESTO-Pneumatik gesteuert, die auf die industriellen Bedingungen im Werk ausgelegt ist.
Das Programm steuert die gesamte Kommunikation der Station mit ihrer Umgebung: Es tauscht Signale mit der übergeordneten Verkettung für die Übernahme und Weitergabe der Werkstückträger aus, liest und schreibt RFID-Kennungen - prüft also, ob ein Teil zum Schweißen oder zum Ausschleusplatz vorgesehen ist, und schreibt nach Prozessende das Ergebnis - und kommuniziert mit dem Schweißgerät über Signalaustausch und eine Safety-Diskrepanzprüfung im F-Programm.
Darüber hinaus generiert das Programm das komplette HMI, bindet die Sicherheitsfunktionen auf F-Baugruppen ein (Not-Aus, Türüberwachung, Diskrepanz der Lasersignale), steuert die Pneumatik der Station und sendet die Schweißdaten an das übergeordnete System.
Ein Steuerungsprogramm, bereit für die Automobilproduktion
Sie benötigen SPS-Programmierung für ein ähnliches Automobilprojekt?
Nennen Sie uns den technischen Umfang und die einzuhaltenden Standards - unser Ingenieurteam gibt Ihnen eine unverbindliche Rückmeldung.